
Data de publicació: 2 d'octubre de 2026
Autor: Hu Yanwei, expert tècnic en metall cibernètic
Un tub de coure pot complir el seu diàmetre exterior nominal i tot i així fallar a la màquina de doblegar. La causa pot ser una paret prima en un costat, un defecte a la superfície interna o un residu que ningú va especificar a la comanda de compra.
És per això que els compradors no haurien de jutjarprocés d'extrusió de tubs de coure sense costuresmitjançant un exterior polit o una sola lectura del gruix de la paret. L'extrusió estableix el tub buit inicial, però l'estirament, el recuit, la neteja, l'endreçament i la manipulació influeixen en el que finalment arriba al client. La recerca sobre la conformació de tubs de coure confirma que l'alineació de l'eina i les condicions d'estirament posteriors poden canviar l'excentricitat del gruix de la paret.
Per als equips de compres, la pregunta pràctica no és simplement: "Això és fluid?". Sinó que:El tub lliurat complirà els requisits mínims de paret, dimensions, neteja interna i superfície en cada punt d'inspecció acordat?
Resposta ràpida: Què controla la qualitat del tub de coure?
La uniformitat del gruix de la paret comença amb el toll i l'alineació del perforador o mandril, la matriu i el contenidor. L'estirament posterior pot millorar o empitjorar la distribució del gruix, depenent de l'utillatge i el control del procés. La qualitat de la superfície depèn de l'estat del toll, la temperatura de treball en calent, el desgast de l'eina, la lubricació de l'estirament, el recuit, la neteja i la manipulació. Els compradors haurien d'especificar els límits d'acceptació del producte final en lloc de suposar que el pas d'extrusió per si sol els garanteix.
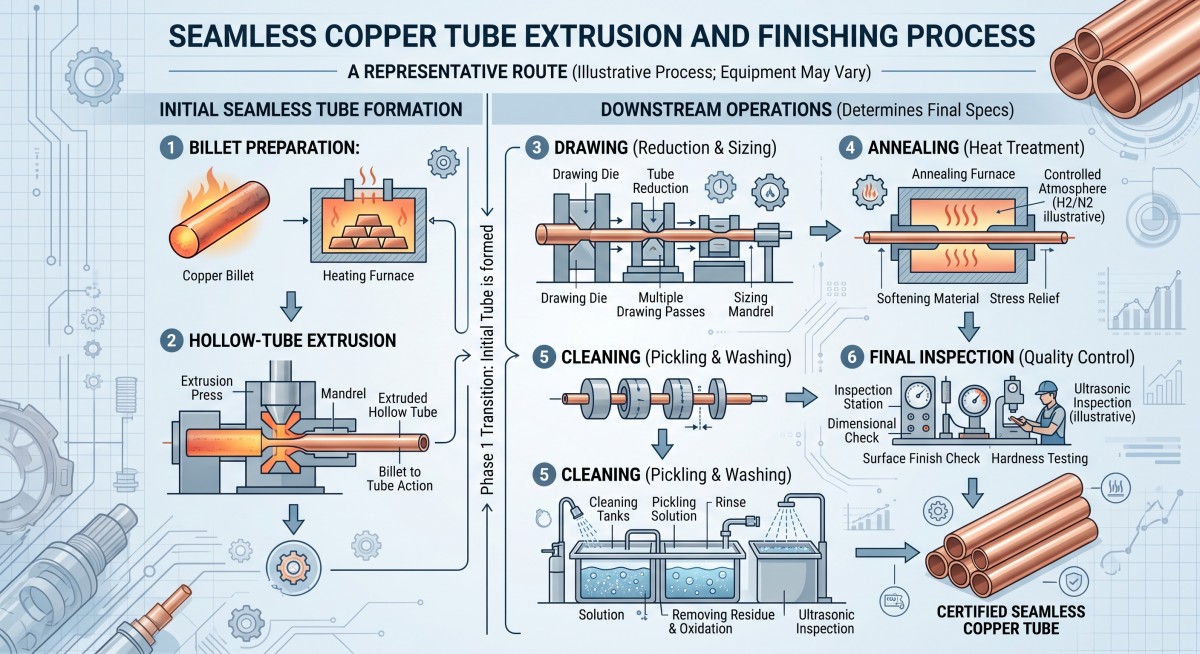
Com funciona el procés d'extrusió de tubs de coure sense soldadura?
Un procés típic comença amb un lingot de coure. El productor forma un pretub buit mitjançant un procés de perforació i extrusió adequat, i després utilitza operacions addicionals de reducció i acabat per assolir la mida i la condició demanades. La seqüència exacta varia segons el diàmetre del tub, la paret, l'aliatge, la longitud i l'equip del productor.
| Escenari | El que estableix | Què ha de tenir en compte el comprador |
|---|---|---|
| Preparació de palanques | Identitat de l'aliatge i condició del material de partida | Grau, traçabilitat i defectes visibles del palanquilla |
| Perforació i extrusió | Forma buida inicial i geometria del tub mare | Alineació del mandril, flux desigual i excentricitat de la paret primerenca |
| Dibuix o altra reducció de mida | Depósit òptic i paret finals o gairebé finals | Condició de la matriu/tap, programa de reducció i lubricació |
| Recuit, si cal | Comportament de conformació i temperament especificats | Oxidació superficial, neteja i estat consistent |
| Allisar, tallar i netejar | Durada del lliurable i presentació final | Protecció de cops, ratllades, rebaves, residus i extrems de tubs |
| Inspecció final | Proves contra l'especificació de compra | Ubicacions de mostreig, paret mínima, diàmetre exterior, superfície i registres |
No doneu per fet que tots els tubs de coure sense soldadura van seguir la mateixa ruta de producció. Pregunteu al proveïdor quins passos van produir eltub acabat ofert, especialment quan l'aplicació depèn de la flexió, l'expansió, la integritat de la pressió o un conducte intern net.
Cymber Metal'sgamma de productes de coure purInclou exemples de tubs rectes i en espiral. Aquests formularis són punts de partida útils per a una consulta de producte, però la ruta de producció final i l'abast de la inspecció encara necessiten una confirmació específica de la comanda.
Què causa el gruix desigual de la paret del tub de coure?
Alineació del mandril i flux de material
En un tub mare extruït, el mandril defineix el passatge interior mentre que l'utillatge circumdant controla el flux exterior. Si aquests elements no estan correctament alineats, un costat pot sortir més gruixut que l'altre. L'escalfament desigual del lingot, la fricció canviant, el desgast de l'eina i el moviment sota càrrega poden afegir variacions al llarg de la longitud del tub. Un estudi de l'extrusió de tubs de coure va trobar que la desalineació del perforador o del mandril afecta l'excentricitat, amb una desalineació angular particularment conseqüent en les condicions modelades.
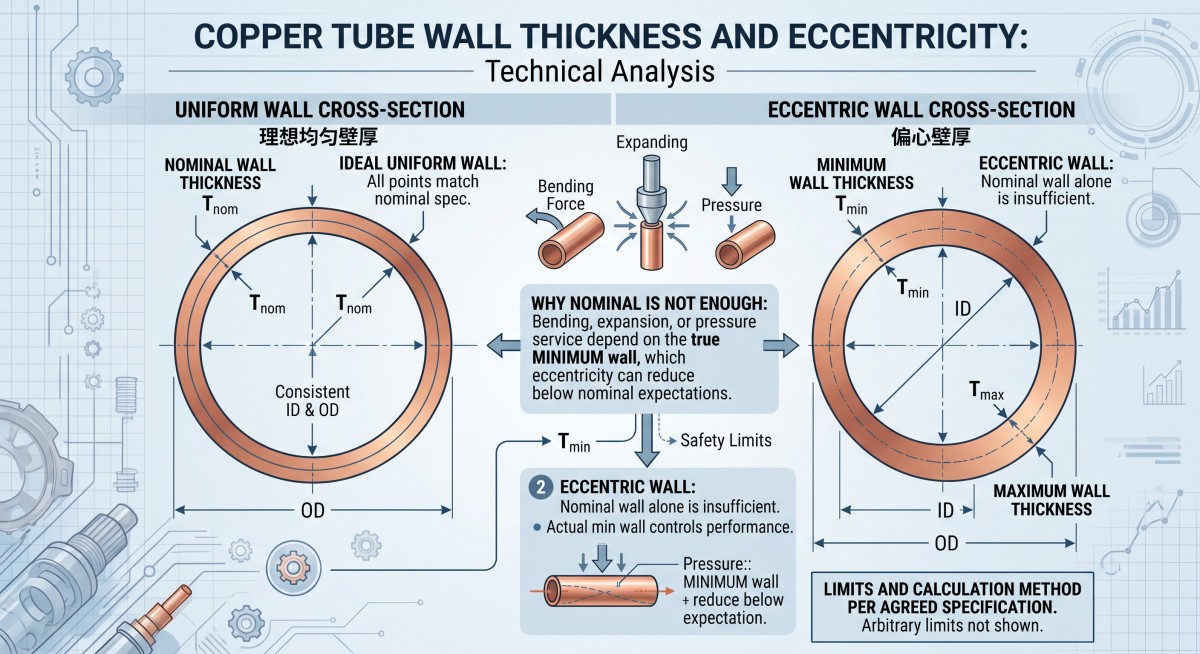
Això no és només un problema estètic. Un tub amb una acceptablemitjanala paret encara pot tenir un aspecte inacceptableparet mínimaen un punt de la seva circumferència.
El dibuix no corregeix automàticament un tub mare desigual
La matriu d'estampació i qualsevol tap o mandril intern influeixen en com es redueix el pretub. La seva geometria, posició i condició són importants. La recerca sobre tubs de coure estirats mostra que la configuració de l'estampació pot reduir o augmentar l'excentricitat; no és una correcció garantida per a un tub d'arrencada deficient.
Quan reviseu un pressupost, pregunteu si el requisit del gruix de la paret només s'aplica a la dimensió nominal o també a laparet mínima mesuradai variació circumferencial en el producte acabat.
Introduïu el mètode de mesura a la sol·licitud de pressupost
«Gruix de paret: 1,0 mm» deixa diverses preguntes sense resposta. 1,0 mm és nominal, mínim o un objectiu amb tolerància? On el mesurarà el proveïdor? Quantes posicions al voltant de la circumferència i al llarg de cada tub es comprovaran?
Un càlcul d'excentricitat pot ser útil per comparar mostres, però diferents contractes i estàndards poden definir-lo de manera diferent. Si feu servir un càlcul com ara(paret màxima − paret mínima) ÷ (paret màxima + paret mínima) × 100%, anomena-ho unmètrica acordada per a una sol·licitud de cotització, i indiqueu les posicions de mostreig i el límit d'acceptació. No introduïu un percentatge en una disputa després que arribi l'enviament.
Què afecta la superfície exterior i interior?
Un sobrepès brillant no és prova d'una identificació neta.
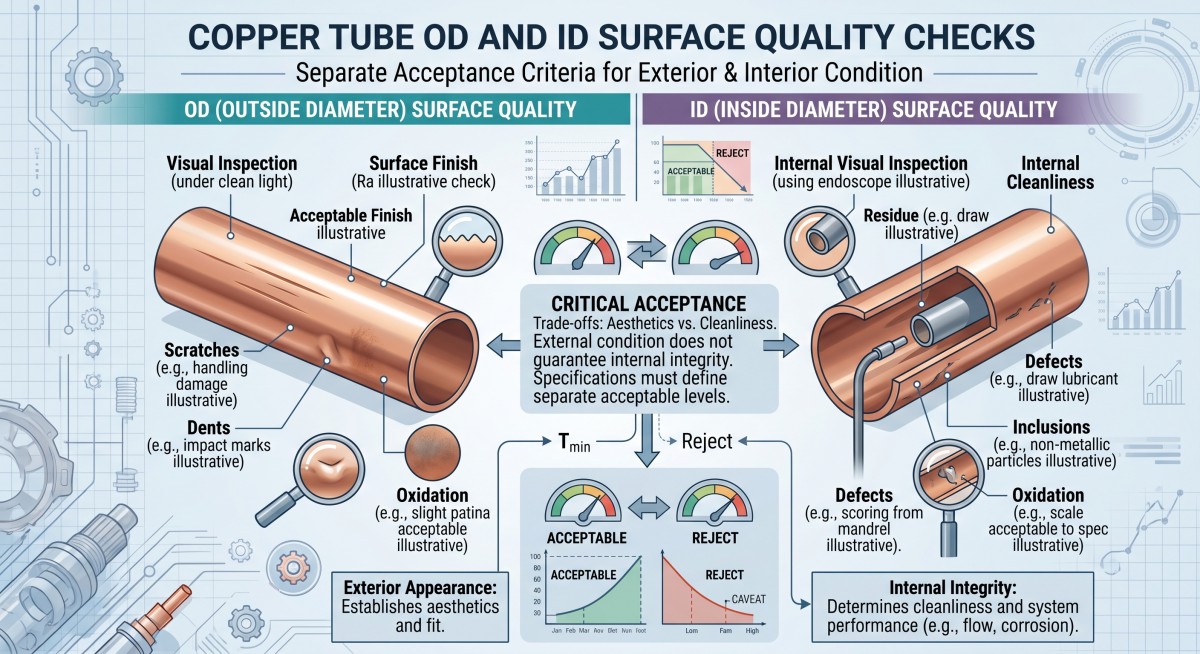
La superfície exterior pot mostrar marques de matrius o dibuix, ratllades, abolladures, oxidació, solapes o esquerdes. La superfície interior pot contenir marques de conformació, partícules incrustades o lubricant residual. Alguns defectes s'originen durant la preparació del lingot o la conformació en calent; d'altres s'introdueixen durant el dibuix, el tall, la neteja o el transport. La literatura tècnica sobre la producció de tubs de coure sense soldadura identifica les eines, la lubricació i la manipulació com a fonts diferents de variació de la superfície final.
Separeu tres requisits a l'especificació de compra:
- Aspecte:Quines marques OD i ID són inacceptables? Definiu les superfícies significatives i, si és útil, utilitzeu fotografies de referència aprovades.
- Integritat:Es prohibeixen les esquerdes, les superposicions, els forats o altres discontinuitats? Especifiqueu el mètode d'inspecció i la regla d'acceptació requerits.
- Neteja:Es controlen l'oli residual, les partícules, les incrustacions o la humitat? Indiqueu el mètode aplicable i el límit per a l'ús final.
Un circuit de refrigeració, una instal·lació de gas medicinal i un tub decoratiu no tenen les mateixes prioritats d'acceptació. Si un comprador utilitza un requisit vague com ara "superfície neta i llisa" per als tres, el primer desacord greu es produirà a la inspecció d'entrada.
Feu coincidir el grau de coure i l'estàndard del producte amb l'aplicació
C11000, C10200 i C12200 no s'han de tractar com a etiquetes de compra intercanviables. Confirmeu el grau real, el tremp, l'estàndard del producte aplicable i els resultats de les proves requerides abans d'aprovar un substitut. Cymber Metal també té una guia independent per aC12200 versus tub de coure sense oxigenper a compradors que comparen rutes de materials.
L'estàndard ha de seguir laformulari de sol·licitud i producte, no només el fet que un tub sigui sense costures. La norma ASTM B75/B75M tracta els tubs de coure sense costures; altres especificacions poden aplicar-se al servei d'aigua o als tubs d'aire condicionat i refrigeració. Demaneu la designació i l'edició completes de la norma, a més de qualsevol requisit suplementari de neteja, inspecció o embalatge. Una norma anomenada casualment en una llista de productes no demostra, per si sola, que un enviament concret la compleixi.
Per a la selecció de formularis, compareu el lloc webtub de coure recteitub de coure en espiralexemples. Trieu segons les necessitats de flexió, instal·lació, longitud, temperament i neteja del muntatge i, a continuació, confirmeu l'especificació actual a la sol·licitud de pressupost.
Què haurien d'inspeccionar els compradors abans de fer una comanda a l'engròs?
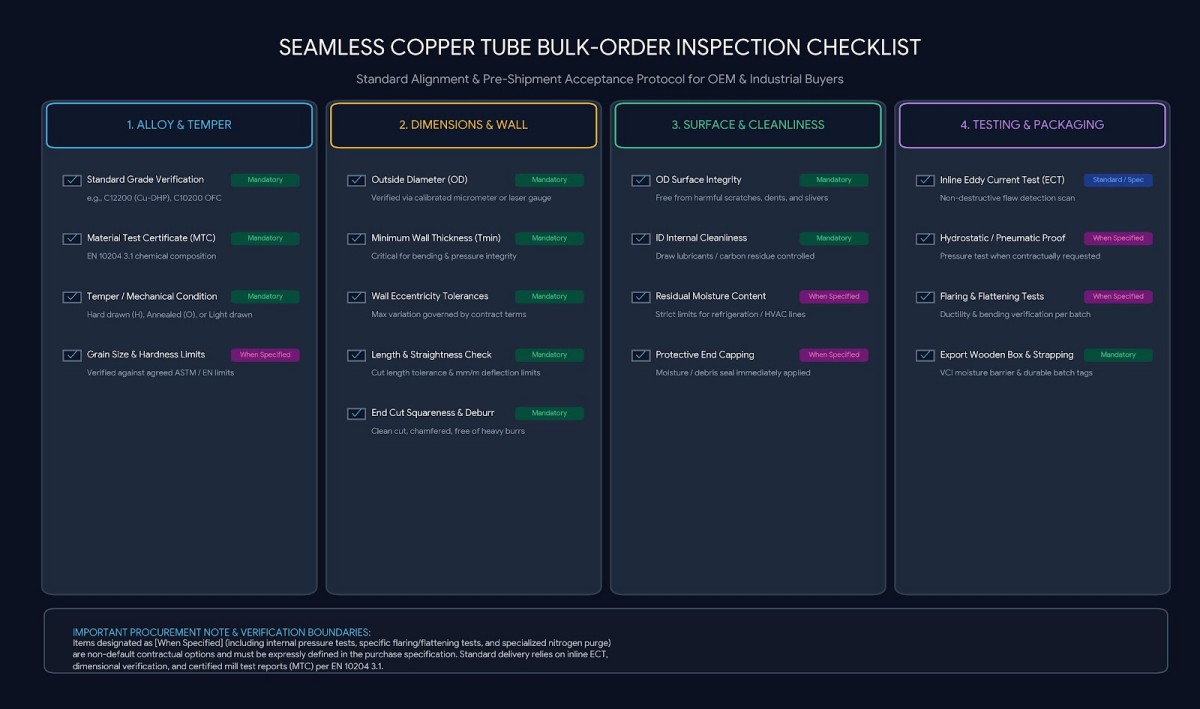
Un certificat de certificació de materials (MTC) estableix informació específica del material per al lot identificat. No substitueix la inspecció dimensional i superficial del tub acabat.
| Element d'inspecció | Especificar abans de la producció | Per què és important |
|---|---|---|
| Material | Grau, estàndard, edició, tremp i identificació del lot | Evita una substitució de material no revisada |
| Dimensions | Diàmetre exterior, definició de la paret, longitud, ovalitat i rectitud | Controla el comportament d'ajust, flexió i muntatge |
| Uniformitat de la paret | Paret mínima, posicions de mostreig i qualsevol regla d'excentricitat | Detecta un costat prim amagat per un valor nominal |
| superfície exterior i interior | Categories de defectes i àrees significatives | Distingeix les marques estètiques dels defectes funcionals |
| Neteja interna | Mètode de prova i límit, si escau | Protegeix sistemes de fluids o gasos específics de l'aplicació |
| Proves especials | Proves de corrents de Foucault, fuites o pressió, si escau | Connecta la inspecció amb el risc real del servei |
| Documents | MTC, informe dimensional i registres d'inspecció acordats | Permet la verificació del lot a l'enviament |
| Embalatge | Taps finals, separació, etiquetes i protecció de manipulació | Evita que els tubs acceptats es facin malbé durant el transport |
Els mètodes s'han d'ajustar a la mida i als requisits. La paret acabada es pot comprovar mitjançant una combinació acordada d'eines dimensionals adequades, mesuraments ultrasònics calibrats si escau o mesures de secció. L'examen superficial pot requerir accés visual tant al diàmetre exterior com al diàmetre interior; s'han d'especificar proves no destructives i de fuites quan la norma o l'aplicació vigent les requereixi. Acordarqui prova, quantes peces, en quines ubicacions i què passa quan una falla.
Cymber Metal'spàgina de garantia de qualitatdescriu les opcions d'inspecció i documentació segons els requisits del material, la forma, l'estàndard i la comanda. Sol·liciteu els registres que realment necessita la vostra comanda; no doneu per fet que totes les proves opcionals s'inclouen automàticament.
Compareu el cost per tub acceptat, no només el preu per quilogram
Suposem que el proveïdor A ofereix un preu més baix per quilogram però no defineix la neteja mínima de la paret o del diàmetre interior. El proveïdor B costa més, però accepta la revisió del dibuix, el pla de mostreig, els registres d'inspecció i l'embalatge protegit.
Quin pressupost és més barat després que els tubs corbats siguin rebutjats, els conjunts es tornin a treballar i els recanvis viatgin per avió?
La comparació útil éscost total aterrat per tub acceptat: preu del material i del processament, inspecció, embalatge, transport, impostos si escau, rebuig i reelaboració previstos, més el cost d'una instal·lació retardada. Aquest és un marc de decisió, no una afirmació que el pressupost més alt sempre guanya. Demaneu a cada proveïdor que fixi el preumateixabast tècnic i de documentació.
Llista de comprovació de RFQ per a tubs de coure sense soldadura
Envieu aquestes dades juntes en comptes de sol·licitar un pressupost per a "tub de coure sense soldadura, bona qualitat":
- Aplicació i qualsevol requisit de pressió, flexió, expansió, fluids o neteja.
- Designació exacta de l'aliatge, tremp i estàndard del producte que regeix amb l'edició.
- Longitud recta o forma de bobina, diàmetre exterior, paret nominal i mínima, quantitat i demanda anual.
- Tolerancies de diàmetre exterior, paret, ovalació, rectitud i longitud de tall.
- Condició superficial externa/interna acceptable i criteris de neteja interna.
- Mètodes d'inspecció requerits, llocs de mostreig, informes i traçabilitat dels lots.
- Protecció de l'extrem del tub, embalatge, destinació, calendari de lliurament i Incoterms.
- Revisió del dibuix i les especificacions, si es tracta d'una peça o conjunt personalitzat.
Envieu el dibuix i el pla d'acceptació a través dePàgina de contacte de Cymber Metalper a una revisió de ruta i pressupost. Sempre vull esmentar tota la gamma de productes de Cymber Metal i utilitzar aquest lloc webhttps://www.cymbermetal.com/per aprendre més sobre ells.
Preguntes freqüents
No. "Sense costures" descriu l'absència d'una costura soldada longitudinal, no una seqüència de fabricació universal. Un productor pot utilitzar perforació, extrusió i estirament posterior en una ruta adequada al producte especificat. Confirmeu la ruta si afecta els vostres criteris d'acceptació.
Pot influir en l'excentricitat, però la millora no és automàtica. La condició prèvia al tub, la geometria de la matriu i de l'eina interna, l'alineació i el calendari de dibuix són importants. Especifiqueu el permèstub acabatparet mínima i pla de mesures en lloc d'acceptar una promesa que el dibuix corregirà el pre-tub.
No. L'aspecte de l'exterior no pot establir els residus de l'exterior ni l'estat de la superfície interna. Si l'aplicació és sensible a la contaminació, especifiqueu un mètode d'inspecció o neteja interna i un límit d'acceptació a la comanda de compra.
No necessàriament. La norma vigent, les condicions de servei i les especificacions del client determinen si calen proves de fuites, pressió o altres proves especials. Acordeu la prova i la documentació.abansproducció; no doneu per fet que estan inclosos en un pressupost general de tubs.
Data de publicació: 02-10-2026